W dziewięciu przypadkach na dziesięć, gdy linia szczotkowania zaczyna pozostawiać smugi, zmieniać odcień lub wiotczeć dłoń, ostatnią rzeczą winną jest sama szczoteczka. W przypadku problemów produkcyjnych, na które jesteśmy proszeni, przyczyna prawie zawsze leży w jednym z czterech miejsc: jak głęboko szczotka wchodzi w tkaninę, stosunek prędkości powierzchni szczotki do prędkości tkaniny, pod jakim napięciem znajduje się szmatka oraz jak dobrze system odsysania kurzu odciąga kłaczki z głowicy. Jeśli zastosujesz się do tych czterech zasad, maszyna szczotkująca stanie się jednym z najłatwiejszych w obsłudze urządzeń wykończeniowych w zakładzie. Zignoruj je, a nawet zupełnie nowy pędzel będzie powodował niespójną pracę.
Ten przewodnik został napisany dla osób, które faktycznie ustawiają maszynę: kierownika robót wykończeniowych, technika zmianowego, inżyniera procesu, który musi spisać karty z przepisami, oraz kupującego, który musi określić sprzęt, który będzie nadal miał sens za pięć lat. Obejmuje fizyczny wpływ szczotkowania na powierzchnię tkaniny, sekwencję konfiguracji od zimnego startu, realistyczne zakresy parametrów dla typowych tkanin, kontrole, które warto przeprowadzić, najczęściej pojawiające się defekty i sposoby ich korygowania, a także nawyki związane z konserwacją i bezpieczeństwem, które utrzymują produktywność linii.
Wersja krótka, przed szczegółami. Intensywność szczotkowania jest kontrolowana na podstawie głębokości działania i stosunku prędkości szczotki do tkaniny, a nie nacisku. Dwa lekkie podania prawie zawsze pokonują jedno ciężkie podanie. Napięcie powinno być minimalne, które utrzymuje tkaninę płaską. Odsysanie pyłu nie jest czynnością porządkową; to część procesu. Jedynym sposobem, aby sprawdzić, czy ustawienie jest prawidłowe, jest uruchomienie odmierzonej przyponu, sprawdzenie go przy odpowiednim świetle i zapisanie liczb.
Co faktycznie maszyna szczotkująca robi z powierzchnią tkaniny?
Maszyna do szczotkowania to nie jeden proces. Są trzy, a który z nich uruchomisz, zależy całkowicie od tego, jak mocno dotkniesz szczotki do szmatki.
Czyszczenie. Przy niskim włączeniu, często kilku dziesiątych milimetra, końcówki włosia zamiatają luźne włókna, kurz i zanieczyszczenia powierzchniowe z tkaniny. W przypadku dżinsów i grubej bawełny usuwa to zaskakującą ilość kłaczków i zmniejsza obciążenie przenoszone na dalsze procesy. Przebiegi czyszczące są powszechne przed powlekaniem, laminowaniem, drukowaniem lub bezpośrednio po suszeniu i przed walcowaniem.
Wstawanie lub drzemka. Przy większym zaangażowaniu włókna wychwytują pojedyncze włókna i wyciągają je na powierzchnię. Rezultatem jest włos, włos lub miękka brzoskwiniowa dłoń, w zależności od włókna, skrętu i sposobu prowadzenia pędzla. Kierunek i współczynnik prędkości decydują o tym, czy uzyskasz równomierne, miękkie podbicie, czy kierunkowy efekt aksamitu.
Poziomowanie i polerowanie. Kiedy szczotka porusza się w tym samym kierunku, w którym przesuwa się tkanina, układa włókna i przycina te najwyższe, tworząc gładszą i nieco bardziej błyszczącą powierzchnię. Jest to przejście wykańczające, a nie podnoszące i służy do uporządkowania powierzchni, która została już podniesiona w innym miejscu.
Zrozumienie mechanizmu wyjaśnia większość decyzji dotyczących ustawień. Ilość pracy wykonanej na powierzchni zależy od dwóch czynników: względnej prędkości pomiędzy końcówkami włosia a włóknem oraz głębokości zagłębienia. Ciśnienie nie jest zmienną sterującą, ponieważ samo włókno jest sprężyną. Wciśnij miękki włókno głębiej, a po prostu zgnie się on bardziej i zakreśli dłuższy łuk, co może w rzeczywistości zmniejszyć działanie tnące, zwiększając jednocześnie ciepło i uszkodzenia włókien.
Warto też mieć jasność co do tego, czego szczotkowanie nie może zdziałać. Nie zwiększa objętości tkaniny, nie kurczy jej ani nie zmiękcza przędzy, która jest sztywna z powodu pozostałości klejenia lub słabego rozluźnienia. Tkanina, która po wyszczotkowaniu sprawia wrażenie deski, nadal będzie sprawiała wrażenie deski po wyczesaniu; po drzemce będzie po prostu sprawiał wrażenie deski. Szczotkowanie to obróbka powierzchni, a jego zalety polegają głównie na wyglądzie tkaniny, dotyku pod ręką i zachowaniu w następnym procesie. To realna korzyść i dlatego taka operacja istnieje, ale jest wąska i jako taka powinna być sprzedawana wewnętrznie.
Wreszcie szczotkowanie jest częściowo odwracalne. Włókna ułożone w jednym przejściu można ponownie unieść w drugim, a szczotkowaną powierzchnię można spłaszczyć poprzez ściskanie w stosie rolek, nadmierne naprężenie lub zwijanie na ciepło. Zamsz natomiast odcina końcówki włókien o powierzchni ściernej i powoduje znacznie trwalsze zmiany. Mając to na uwadze, zapobiegniesz marnowaniu czasu na próbę.
Przed dotknięciem pokrętła dopasuj szczoteczkę i główkę do materiału
Dwie maszyny z identycznymi bębnami i silnikami będą zachowywać się zupełnie inaczej, jeśli specyfikacja szczotek, geometria głowicy lub wzór obrotu będą się różnić. Właśnie dlatego kopiowanie przepisu konkurencji rzadko się sprawdza i dlatego karta przepisu powinna rejestrować pędzel równie dokładnie, jak prędkość.
Włókno szczotkowe. Standardowy nylon to wybór ogólnego przeznaczenia: miękki, sprężysty i mało prawdopodobne, aby uszkodził delikatną dzianinę lub cienką tkaninę. Nylon obciążony materiałem ściernym, w którym w włóknie osadzony jest węglik krzemu lub tlenek glinu, unosi włókno znacznie bardziej agresywnie i jest używany do polaru, weluru, tapicerki i drzemek. Szczotki druciane służą do intensywnego czyszczenia oraz do niektórych zastosowań w skórze i dywanach i nigdy nie należy ich uważać za zamienne z nylonem. Średnica włókna określa, jak „ostra” jest akcja: 0,15 do 0,25 mm to dobra praca, 0,30 do 0,45 mm do ogólnego zastosowania, a 0,50 do 0,60 mm to mocne unoszenie.
Długość i gęstość pędzla. Dłuższe włókna wyginają się łatwiej i zapewniają delikatniejszy, bardziej wyrozumiały ruch. Gęstsze pikowanie wykonuje większą pracę na obrót i generuje więcej ciepła. Po pewnym czasie używania pędzla długość włosia ulega skróceniu i zmienia się efektywne sprzęgnięcie, co jest jednym z powodów, dla których przepis, który zadziałał w styczniu, może wrócić do wiosny.
Geometria głowy. Głowica bębna z pojedynczym dużym wałkiem nadaje się do tkanin pracujących pod napięciem, gdzie tkanina może być trzymana płasko, a linia styku jest stabilna. Głowica planetarna, w której kilka mniejszych wałków szczotkowych krąży wokół osi centralnej, styka się z tkaniną wieloma krótkimi ścieżkami, a nie jedną długą linią. Konstrukcja ta znacznie lepiej dopasowuje się do nieregularnej powierzchni dzianiny, zmniejsza rozwarcie igły i rozkłada zużycie na większą powierzchnię szczotkowania. Rośliny uprawiające bawełnę typu interlock, dżersej i polar często stwierdzają, że głowica planetarna zapewnia bardziej równomierne podbicie przy mniejszym ryzyku dla struktury tkaniny, i właśnie to robi sprzęt taki jak dedykowana planetarna szczotkarka do dzianin jest stworzony do działania.
Liczba głów. Maszyny wielogłowicowe umożliwiają podzielenie pracy: dwa lub trzy przejścia światła przez oddzielne głowice dają bardziej jednolity efekt niż jedno agresywne przejście przez pojedynczą głowicę, ponieważ każde przejście usuwa tylko niewielką ilość włókien, a tkanina ma szansę na regenerację płaską pomiędzy stykami.
Praktyczna zasada jest prosta. Najpierw wybierz rodzinę tkanin, następnie szczotkę, następnie konfigurację głowicy i dopiero wtedy rozpocznij dostrajanie prędkości i zaangażowania. Odwrócenie tej kolejności, która stale ma miejsce w hali produkcyjnej, jest głównym powodem, dla którego okresy próbne trwają trzy dni, a nie trzy godziny.
Sekwencja konfiguracji od zimnego startu
Kolejność ma znaczenie. Wykonanie tych kroków w innej kolejności powoduje ustawienie maszyny na „złe” zero i każdą kolejną regulację przeprowadzaną na podstawie złego odniesienia.
- Potwierdź przepis i pędzel. Sprawdź, czy zamontowana szczotka jest zgodna z kartą receptury, czy ma odpowiedni typ i średnicę włókna oraz czy nie była zamieniana pomiędzy zmianami. Zapisz numer identyfikacyjny szczotki.
- Sprawdź samą szczoteczkę. Uruchom maszynę powoli z rozłożonym materiałem i założonymi osłonami. Poszukaj płaskich miejsc, wygiętych lub brakujących kępek, nieokrągłych odcinków i nierównej długości włosia. Pędzel nieokrągły o 1 mm utworzy wzór paskowy, którego nie zakryje żadne ustawienie prędkości.
- Oczyść ścieżkę ekstrakcji. Opróżnij lub wyczyść filtry, sprawdź złącza przewodów i potwierdź, że ssanie faktycznie dociera do okapu w głowicy. Szczotkowanie powoduje powstawanie większej ilości kłaczków unoszących się w powietrzu, niż spodziewa się większość operatorów, a częściowo zablokowany kanał zmienia jakość powierzchni oraz środowisko pracy.
- Nawlecz tkaninę przy minimalnym naprężeniu. Przed zastosowaniem naprężenia roboczego należy ustalić prawidłowe ustawienie i szerokość krajki. Jeśli tkanina jest przekrzywiona lub ma luźną krajkę, napraw to w tym miejscu, zamiast próbować to kompensować szczotką.
- Ustaw odniesienie do zaangażowania. Przyłóż szczoteczkę do szmatki, aż kontakt będzie ledwie wyczuwalny, a następnie wyzeruj wskaźnik lub zapisz wartość cyfrową. Wszystkie późniejsze regulacje dokonywane są w odniesieniu do tego punktu styku, a nie do mechanicznego ogranicznika maszyny.
- Zwiększ prędkość pędzla, gdy tkanina jest już uruchomiona. Najpierw uruchom napęd tkaniny, a następnie napęd szczotki. Na zatrzymanej tkaninie pędzel może zaznaczyć powierzchnię w ciągu sekundy lub dwóch.
- Uruchom wyważonego lidera. Zwykle wystarczy trzydzieści metrów. Zaznacz początek i koniec, a następnie sprawdź środek szerokości i obie krawędzie osobno, zamiast patrzeć tylko na środek.
- Zablokuj i zaloguj. Po zakończeniu ustawienia zapisz włączenie, prędkość szczotki, prędkość tkaniny, napięcie i położenie przepustnicy wyciągowej. Ustaw rozsądne okno tolerancji, aby następna zmiana wiedziała, jak daleko może się przesunąć, nie zwiększając odchylenia.
Warto wcześnie wykształcić jeden nawyk: do ostatecznej głębokości zaangażowania zawsze zbliżaj się z tego samego kierunku. Jeśli operator czasami schodzi z ciężkiego ustawienia, a czasami z kontaktu, luz mechaniczny w typowej śrubie regulacyjnej może wynosić kilka dziesiątych milimetra, co wystarczy, aby zmienić wynik z akceptowalnego na odrzucony.
Ustawienia decydujące o tym, co wyjdzie z urządzenia
Poniższe zakresy odzwierciedlają powszechną praktykę przemysłową. Są to punkty wyjścia, a nie specyfikacje. Każda tkanina, partia barwników i maszyna je przesunie, a właściwym podejściem jest zawsze rozpoczynanie od dolnego końca zakresu i stopniowanie w górę małymi krokami.
| Tkanina | Włókno szczotkowe | Zaangażowanie | Stosunek pędzla do tkaniny | Przechodzi | Główne ryzyko |
|---|---|---|---|---|---|
| Prześcieradło bawełniane, popelina | Nylon 0,20 do 0,30 mm | 0,3 do 0,6 mm | 3:1 do 5:1 | 1 | Rozjaśnianie odcieni na ciemnych seriach barwników |
| Interlock bawełniany, jersey | Nylon 0,20 do 0,35 mm | 0,4 do 0,8 mm | 2:1 do 4:1 | 1 do 2 | Zawinięcie krawędzi i otwarcie linii igły |
| Polar i dzianina szczotkowana | Nylon ścierny 0,30 do 0,45 mm | 1,0 do 2,0 mm | 4:1 do 8:1 | 1 do 2 | Niejednolity stos, jeśli napięcie jest zmienne |
| Denim, od 10 do 14 uncji | Nylon ścierny 0,45 do 0,60 mm | 0,8 do 1,5 mm | 4:1 do 7:1 | 1 | Duże ilości włókien w filtrach |
| Tkanina poliestrowa | Nylon 0,25 do 0,40 mm | 0,4 do 0,9 mm | 3:1 do 6:1 | 1 | Stapianie statyczne i żarnikowe z dużą prędkością |
| Welur, tapicerka | Nylon ścierny 0,40 do 0,60 mm | 1,5 do 3,0 mm | 5:1 do 10:1 | 1 do 2 | Zgniataj stos, jeśli jest zwinięty na ciepło |
| Skóra syntetyczna, mikrofibra | Cienki nylon 0,15 do 0,25 mm | 0,2 do 0,5 mm | 2:1 do 4:1 | 1 do 2 | Ślady ciepła i połysku |
Dwie rzeczy w tej tabeli zasługują na podkreślenie. Po pierwsze, stosunek szczotki do tkaniny jest stosunkiem, a nie stałą prędkością. Na tkaninie poruszającej się maszynowo z prędkością 20 m/min, prędkość powierzchni szczotki wynosząca 120 m/min daje stosunek 6:1. Jeśli później w celu poprawy wydajności prędkość linii zostanie podwojona, stosunek spadnie do 3:1, a powierzchnia ulegnie zmianie, mimo że nikt nie dotknął ustawień pędzla. Za każdym razem, gdy zmienia się prędkość linii, należy ponownie obliczyć prędkość szczotki, dlatego sterowanie inwerterem z powiązaną recepturą jest warte znacznie więcej niż większy silnik.
Po drugie, ustawienie, które najbardziej bezpośrednio wpływa na integralność tkaniny, to zaangażowanie. Podwojenie sprzężenia z grubsza podwaja pracę wykonaną na powierzchni, ale zwiększa również naprężenia zginające działające na włókna i ciepło wytwarzane na linii styku. Głębokie ustawienia, które się nagrzewają, powodują glazurę termoplastycznej powierzchni na długo przed uzyskaniem lepszego podbicia.
Kierunek obrotu, układ wielogłowicowy i zasada dwóch przejść
Kierunek jest najczęściej wykorzystywanym elementem sterującym w maszynie szczotkowej. Prowadzenie szczotki w kierunku przeciwnym do ruchu tkaniny oznacza, że końcówki włosia stykają się z włóknami czołowo; prędkość względna jest sumą dwóch prędkości powierzchniowych, a akcja jest agresywna, wznosi się i lekko szorstkuje. Prowadzenie szczotki wraz z ruchem tkaniny oznacza, że końcówki omiatają włókna; Różnica polega na szybkości względnej, a akcja jest delikatna, wyrównująca i lekko polerująca.
Większość receptur podnoszenia wykorzystuje przeciwny obrót pierwszej głowicy lub pierwszej pary głowic, po którym następuje głowica z obrotem, aby ułożyć uniesione włókna w czystym, jednolitym kierunku. Dzięki tej kombinacji na dobrym polarze lub dobrze wykończonym welurze uzyskuje się charakterystyczny miękki, równy włos, który jest o wiele łatwiejszy do kontrolowania niż próba osiągnięcia tego samego rezultatu przy użyciu jednej głowicy przy ekstremalnym ustawieniu.
Zasada dwóch przejść wynika z tej samej logiki. Ponieważ praca wykonana na powierzchni nie jest idealnie jednolita, pojedyncze, mocne przejście ma tendencję do wzmacniania lokalnych różnic: nieco grubsze miejsce w tkaninie jest szczotkowane mocniej, luźniejsze miejsce jest szczotkowane mniej, a efektem jest widoczny wzór. Dwa lżejsze przejścia wyeliminują tę różnicę. Jeśli tkanina musi stracić więcej niż około 3–4 procent swojej wagi, aby dotrzeć do docelowej ręki, zwykle jest to znak, że proces powinien zostać podzielony lub że w grę wchodzi etap pozwania.
Zwróć uwagę na subtelniejszy efekt w przypadku maszyn wielogłowicowych: akumulację ciepła. Trzy głowice pracujące z wysokim współczynnikiem w zamkniętej ramie mogą znacznie podnieść lokalną temperaturę na linii styku, co w przypadku poliestru lub polipropylenu jest widoczne w postaci małych błyszczących plamek lub końcówek stopionych włókien. Jeśli powierzchnia wygląda na jasną i szklistą, a nie delikatnie uniesioną, zmniejsz współczynnik przed zmniejszeniem zaangażowania.
Naprężenie, kontrola szerokości, krajki i szwy
Istnieje napięcie, które utrzymuje tkaninę płasko, a nie nieruchomo. Maszyna szczotkująca wymaga minimalnego napięcia, które usuwa zmarszczki i utrzymuje krajki w prowadnicach. Nadmiernie naprężony materiał jest rozciągany płasko pod szczotką, a następnie rozluźnia się, gdy napięcie ustanie, więc drzemka wydaje się zmieniać w momencie, gdy tkanina opuszcza maszynę. Nadmierne naprężenie przyspiesza również otwieranie się igły w dzianinach i może trwale zniekształcić lekką tkaninę.
Niedociśnienie jest gorsze w krótkim okresie. Luźna tkanina unosi się na szczotkę, zmarszczki przechodzą pod linią styku i zostają odciśnięte na powierzchni w postaci zagnieceń, których nie można wyczesać, a w ciężkich przypadkach tkanina może owinąć się wałek. Prawidłowe napięcie to zazwyczaj najniższa wartość, przy której tkanina leży płasko na całej szerokości i nie widać wibracji na wejściu do główki.
Selvedges wymagają osobnej uwagi. Często pierwszym miejscem, w którym pojawia się problem, są dwa zewnętrzne centymetry rolki, ponieważ po szczotkowaniu są one narażone na różne napięcie i są najbardziej narażone na zawijanie się krawędzi. Jeśli krajka zacznie się zwijać, przed regulacją szczotki sprawdź temperaturę i napięcie tkaniny; ciepła, nadmiernie napięta krawędź będzie się zwijać niezależnie od tego, co zrobi szczotka. Zawinięte krawędzie powodują również problemy w nawijarce, gdzie profil rolki staje się nierówny, co negatywnie wpływa na kolejny proces.
Szwy to miejsca, w których dochodzi do większości uszkodzeń maszyny. Połączenie szyte z grubą, twardą fałdą powinno być wykonywane powoli, z podniesioną szczoteczką lub otwartą szczeliną, i nigdy nie powinno pozwalać na przejście z prędkością produkcyjną, jeśli szew jest nieporęczny. Operatorzy, którzy wykształcili w sobie nawyk zaznaczania każdego szwu i zwalniania na łączeniu, zapobiegają dużej części dziur, rozdarć i uszkodzeń szczotek, które tygodnie później ujawniają się jako tajemnicze problemy z jakością.
Odsysanie pyłu, obciążenie kłaczkami i ryzyko pożaru
Ekstrakcja jest częścią procesu, która najprawdopodobniej zostanie zaniedbana i która najprawdopodobniej spowoduje poważny incydent. Szczotka wytwarza ciągły strumień krótkich włókien, kurzu, a w przypadku niektórych tkanin drobnych cząstek, które stają się palne, gdy zgromadzą się w odpowiednim stężeniu i zetkną się z gorącą powierzchnią lub iskrą.
Wynikają z tego trzy rzeczy. Po pierwsze, okap odsysający powinien być ustawiony w taki sposób, aby włókna były wychwytywane w momencie ich wytwarzania, zanim przedostaną się do pomieszczenia, co oznacza, że konstrukcja okapu i przepływ powietrza muszą być dopasowane do geometrii głowicy, a nie przykręcane później. Po drugie, filtry wymagają określonej częstotliwości czyszczenia na podstawie zmierzonego spadku ciśnienia, a nie wyglądu pomieszczenia. Po trzecie, przewody powinny być połączone i uziemione, bez długich, poziomych odcinków, w których włókna mogłyby się osadzać i gromadzić.
Jakość procesu i bezpieczeństwo są tutaj tą samą kwestią. Jeśli ekstrakcja jest słaba, po szczotkowaniu na tkaninie ponownie osadzają się włókna, powierzchnia w świetle kontrolnym wygląda na nakrapianą, filtry ładują się szybciej, a operator kompensuje to, podnosząc szczotkę, co generuje więcej kłaczków. Instalacja specjalnie zaprojektowanego automatyczny system odsysania pyłu a uruchomienie go do zmierzonego spadku ciśnienia całkowicie eliminuje tę pętlę i zazwyczaj zwraca się to w postaci skrócenia przestojów w czyszczeniu na długo, zanim ktokolwiek policzy ryzyko pożaru.
Prosta zasada działania: sprawdzaj manometr na początku każdej zmiany i zapisuj go. Gdy spadek ciśnienia przekroczy zakres zarejestrowany przy uruchomieniu, należy wyczyścić filtry. Jeżeli operator nie jest w stanie stwierdzić, czy odsysanie działa, oznacza to, że odsysanie nie jest zarządzane.
Odczyt pierwszego próbnego biegu na trzydzieści metrów
Ustrukturyzowany proces trwa około dwudziestu minut i pozwala zaoszczędzić dni argumentów. Poniższy protokół opisuje zdyscyplinowane pomieszczenie wykończeniowe.
- Uruchom na najniższym poziomie zaangażowania docelowego i zapisz dokładną wartość.
- Zbierz próbkę na początku lidera, a następnie drugą próbkę po co najmniej dwudziestu metrach, tak aby wynik odzwierciedlał osadzoną maszynę, a nie zimny start.
- Skontroluj każdą próbkę w trzech punktach na szerokości: lewa krajka plus dziesięć centymetrów, środek i prawa krajka plus dziesięć centymetrów. Problemy ze szczotkowaniem są często asymetryczne i kontrola skupiająca się wyłącznie na środku nie spowoduje ich pominięcia.
- Oceń przy standardowym oświetleniu, najlepiej takim samym, jakiego użyje klient do oceny towaru. Efekty powierzchniowe, które wyglądają idealnie pod pojedynczą lampą górną, mogą wyglądać na paski w innej temperaturze barwowej.
- Zważ próbki. Proste porównanie masy na jednostkę powierzchni przed i po szczotkowaniu pozwala określić, ile włókien faktycznie usuwa się w trakcie procesu, i jest to o wiele bardziej wiarygodny zapis niż ustna notatka, że dłoń „czuła się dobrze”.
- Jeśli tkanina będzie prana przez użytkownika końcowego, należy wyprać i wysuszyć jedną próbkę przed ostatecznym zatwierdzeniem. Niektóre drzemki świetnie wyglądają w kolorze szarości i zapadają się już po pierwszym praniu.
- Zwiększaj zaangażowanie małymi krokami i powtarzaj, aż do osiągnięcia docelowej ręki lub osiągnięcia limitu. Zatrzymaj się przy pierwszych oznakach zmiany odcienia, przeszklenia powierzchni lub utraty masy przekraczającej uzgodniony limit.
Zapisz ostateczne liczby na karcie przepisu i sfotografuj zatwierdzoną próbkę. Fizyczna próbka referencyjna przechowywana w maszynie jest warta więcej niż jakikolwiek arkusz kalkulacyjny, ponieważ w ciągu kilku sekund rozstrzyga spory dotyczące ręki i cienia.
Kontrole jakości, które zapewniają uczciwość linii
Rutynowe kontrole powstrzymują powolne dryfowanie przed odrzuceniem zamówienia. Poniższa tabela zawiera praktyczne minimum dotyczące regularnego szczotkowania roślin.
| Sprawdź | Metoda | Częstotliwość | Działaj, jeśli |
|---|---|---|---|
| Równomierność drzemki i włosia | Wizualne porównanie z zatwierdzoną próbką w standardowym świetle, w trzech punktach na szerokości | Każda rolka | Widoczne są wszelkie paski, smugi lub różnice w szerokości |
| Utrata wagi | Ważenie próbki przed i po szczotkowaniu, wyrażone w procentach | Start i połowa realizacji każdego zamówienia | Strata przekracza limit zamówienia |
| Cień | Spektrofotometr zgodny z zatwierdzoną normą, plus kontrola wizualna | Każda rolka on shade-critical orders | Różnica kolorów wykraczająca poza ustaloną tolerancję |
| Utrzymanie siły | Test rozciągania i rozdarcia na próbkach szczotkowanych i nieszczotkowanych | Raz na zamówienie lub po dowolnej zmianie parametrów | Strata przekracza specyfikację klienta |
| Pilling i ścieranie | Martindale lub odpowiednik na przemytej próbce | Pierwsze zamówienie nowej konstrukcji | Ocena spadła poniżej uzgodnionego poziomu |
| Ocena dłoni | Mały panel, ślepe porównanie z próbką referencyjną | Każdy nowy przepis | Panel nie zgadza się z odniesieniem |
| Pozostałości włókien | Powierzchnię wychodzącą przetrzeć ciemną szmatką lub przykleić taśmą | Każda zmiana | Widoczny transfer włókien na chusteczce |
Najbardziej przydatnym z nich jest wskaźnik utraty wagi, ponieważ przekształca subiektywną ocenę w liczbę, którą można analizować. Gdy zakład wie, że zaakceptowana welurowa dłoń odpowiada 3% utracie masy danej konstrukcji, operator ma obiektywny cel, a konserwator może wykryć zużycie szczotki, zanim zrobi to klient.
Szczotkowanie i pocieranie: jak te dwa etapy współdziałają
Szczotkowanie i zacieranie są często omawiane tak, jakby były alternatywami. W praktyce większość linii do wykańczania miękkiego wykorzystuje je razem, a zrozumienie podziału pracy ułatwia kontrolowanie obu operacji.
Szczotkowanie porusza włókna. Uporządkowuje to, co już istnieje, unosi sypki materiał i oczyszcza powierzchnię. Zamsz tnie włókna. Wałek lub pas ścierny ścina końce włókien i tworzy krótki, gęsty, trwały efekt brzoskwiniowej skórki, który jest odporny na pranie i zużycie znacznie lepiej niż powierzchnia czysto szczotkowana. Jeśli docelowa dłoń wymaga, aby tkanina była miękka po pięciu praniach w domu, a nie dopiero po opuszczeniu napinacza, zamsz zwykle wykonuje najcięższy wysiłek, a szczotkowanie poprawia wynik.
Typowa kolejność operacji jest następująca: wstępne czyszczenie delikatnym ruchem szczotkowania, zamsz w celu uformowania powierzchni, a następnie ponowne szczotkowanie w celu uniesienia i wyrównania włókien, tak aby wykończenie wyglądało raczej na równe niż płaskie. W przypadku tkanin bawełnianych i dżinsów koniem pociągowym podążającym za tym wzorem jest pozioma maszyna do zamszowania, z głowicą szczotkującą lub oddzielną jednostką szczotkującą czyszczącą powierzchnię po kontakcie ze ścierniwem. Struktury tkane o stabilnej, mało rozciągliwej konstrukcji wytrzymują stosunkowo głęboki kontakt ścierny bez zniekształceń, dlatego sprzęt taki jak 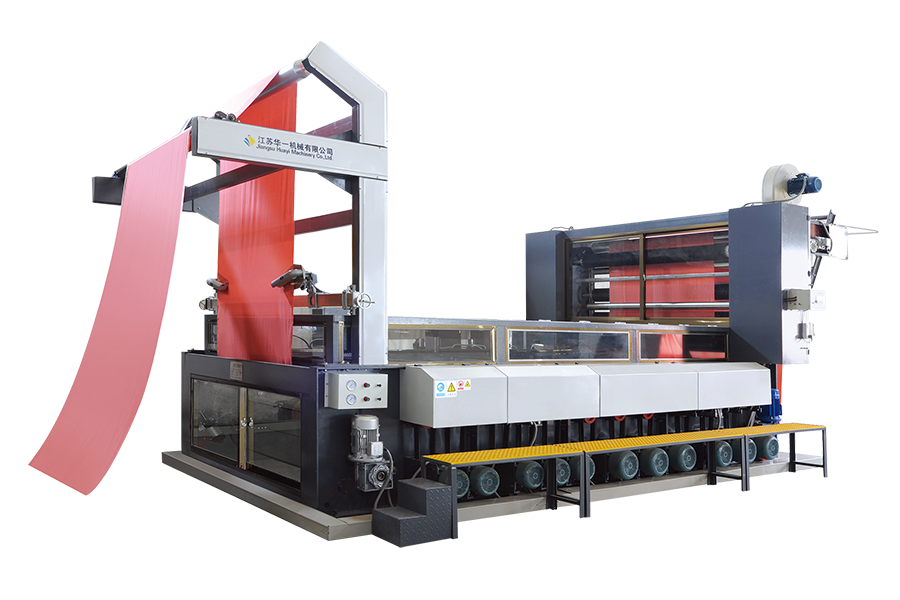 Pozioma zamszarka kombinowana, model MW W sekwencji wykańczania, zamszowania, a następnie szczotkowania, model MW obsługuje materiały ścierne z papieru ściernego, włókna węglowego i włókna ceramicznego z niezależnymi napędami rolkowymi, co zapewnia spójne przygotowanie powierzchni. Zobacz produkt → pozioma kombinowana maszyna do zamszowania tego typu jest zwykle określana obok jednostki szczotkującej, a nie zamiast niej.
Warto zwrócić uwagę na wartość diagnostyczną obu operacji. Jeśli po zasznurowaniu tkanina wygląda na niejednolitą, przyczyną jest zazwyczaj kontakt ze ścieraniem lub napięcie. Jeśli po szczotkowaniu wyglądają na nierówne, przyczyną jest częściej stan szczoteczki lub ekstrakcja. Ponieważ obie maszyny znajdują się obok siebie, operator, który wie, na którym etapie wystąpiła usterka, oszczędza dużo czasu na rozwiązywaniu problemów.
Typowe wady szczotkowania i sposoby ich korygowania
Większość problemów na linii szczotkowania składa się z niewielkiej liczby rozpoznawalnych wzorów. Poniższa tabela zestawia objaw z najbardziej prawdopodobną przyczyną i pierwszym działaniem naprawczym, w kolejności, w jakiej technik powinien je wykonać.
| Wada | Prawdopodobna przyczyna | Co zmienić w pierwszej kolejności |
|---|---|---|
| Smugi lub paski na całej długości | Szczotkuj z okrągłego, płaskiego miejsca lub o nierównej długości włosia | Sprawdź i wyreguluj szczotkę; sprawdź stan żarnika przed zmianą prędkości |
| Nierówny wynik na całej szerokości | Oś szczotki nie jest równoległa do ścieżki tkaniny lub na jednej krawędzi jest większe napięcie | Zmierz odstęp na obu końcach; sprawdź ustawienie prowadnicy i napięcie krajki |
| Dziury, cienkie miejsca, otwór w kształcie igły | Zaangażowanie too deep, or fabric stressed beyond its construction limits | Zmniejsz zaangażowanie i przejdź na dwa przejścia świetlne |
| Cień change, surface looks lighter | Nadmierne usuwanie włókien, szczególnie w przypadku ciemnych partii barwników | Zmniejsz współczynnik, a następnie zaangażowanie; zważenie próbki w celu potwierdzenia utraty |
| Błyszczące plamy lub stopione końcówki | Ciepło z wysokiego współczynnika na linii styku, powszechne w tworzywach sztucznych | Zmniejsz prędkość szczotki, utrzymując prędkość tkaniny; sprawdzić przepływ powietrza wyciągowego |
| Ślady zagnieceń wydrukowane na powierzchni | Tkanina slack at the head, or a wrinkle passed under the brush | Podnieś napięcie do minimalnego ustawienia płaskiego; sprawdź, czy nie ma luźnej krajki |
| Nakrapiana powierzchnia z transferem kłaczków | Odsysanie nie jest wychwytywane przez okap lub załadowane filtry | Sprawdź pressure drop and hood position before touching brush settings |
| Zawijanie się krawędzi po szczotkowaniu | Ciepła, nadmiernie napięta krajka relaksująca się po główce | Zmniejsz napięcie i sprawdź temperaturę tkaniny po wyjściu |
Przydatną dyscypliną w przypadku pojawienia się wady jest zmiana jednej zmiennej na raz i ponowne próbkowanie po dwudziestu metrach. Szczotkowanie to system i dostosowanie trzech ustawień na raz nie pozwala stwierdzić, które z nich rozwiązało problem, a które spowodowało następny.
Pielęgnacja szczotek i konserwacja maszyny
Szczotka jest materiałem eksploatacyjnym, ale jest kosztowna, a sposób jej pielęgnacji wpływa na jakość powierzchni i częstotliwość jej wymiany. Kilka procedur obejmuje większość tego, co ważne.
- Codziennie. Sprawdź szczotkę wzrokowo przy odłączonej maszynie. Poszukaj osadzonych zanieczyszczeń, owiniętych nici i widocznych uszkodzeń kępek, a następnie zanotuj spadek ciśnienia ekstrakcji przed pierwszym zwojem.
- Tygodnik. Sprawdź odstęp lub wskaźnik załączenia względem ustawienia odniesienia, sprawdź, czy mechanizm regulacyjny powraca równomiernie i potwierdź, że szczotka pracuje prawidłowo, bez widocznych wibracji.
- Miesięczny. Nasmaruj łożyska zgodnie z harmonogramem producenta, sprawdź napięcie paska napędowego i sprawdź złącza przewodów pod kątem wycieków lub nagromadzonych włókien.
- Według miary, nie według kalendarza. Zmierz długość włókna w kilku punktach wokół szczotki i wymień, gdy długość robocza wypadnie poza pasmo, na którym opracowano recepturę. Zużyta szczotka zmienia skuteczne załączenie nawet gdy wskazówka wskazuje to samo.
- Po każdej zmianie szczotki. Przywróć numer kontaktowy, uruchom nowego lidera i zaktualizuj kartę receptury o nowy numer identyfikacyjny pędzla. Nigdy nie zakładaj, że wymieniona szczoteczka odtworzy poprzedni wynik.
- Sezonowo. Sprawdź maszynę jako całość, łącznie z osłonami, blokadami, wyłącznikami awaryjnymi i stanem okapu odciągowego. Szczotkarka, która pracowała intensywnie przez sześć miesięcy, zwykle wykazuje pewne odchylenia w równoległości rolek, które objawiają się jedynie subtelną różnicą szerokości gotowego produktu.
Jeszcze jedna uwaga dotycząca części zamiennych. Ponieważ specyfikacja żarnika ma tak duży wpływ na wynik, pędzle należy kupować w oparciu o pisemną specyfikację i zatwierdzoną próbkę, a nie po prostu zamawiać ponownie z numeru magazynowego. Zmiana dostawcy na nieco inną średnicę włókna może unieważnić recepturę, której opracowanie zajęło tydzień.
Praktyka bezpieczeństwa na linii szczotkowania
Maszyny szczotkujące stwarzają oczywiste i bezlitosne ryzyko: zaciśnięcie się szczotki i ścieżki tkaniny. Włókna są elastyczne, co stwarza fałszywe poczucie bezpieczeństwa, ale obracająca się szczotka w ciągu milisekund wciągnie rękawiczkę, rękaw lub palec do linii styku, a maszyna nie zatrzyma się, ponieważ wykryje dłoń.
- Nigdy nie sięgaj w okolicę głowicy, gdy szczotka się obraca, nawet przy najniższej prędkości, a nawet w celu usunięcia nitki. Najpierw się odizoluj.
- Używaj blokad i etykiet do wymiany szczotek, czyszczenia i usuwania zacięć, korzystając z zamka osobistego, a nie wspólnego klucza.
- Utrzymuj osłony i blokady na miejscu i sprawne. Jeżeli w celu utrzymania produkcji ominięto blokadę, należy to traktować jako wadę podlegającą zgłoszeniu, a nie wygodę operacyjną.
- Kontroluj kurz ze względów zdrowotnych i przeciwpożarowych oraz zabraniaj zamiatania na sucho w obszarze maszyny, co powoduje ponowne zawieszanie osiadłych włókien.
- Przeszkol operatorów w zakresie miejsc zatrzymania awaryjnego, wyłączania wyciągu i konkretnej procedury reagowania na pożar w przypadku palnego pyłu tekstylnego.
- Zapewnij ochronę słuchu tam, gdzie wymagają tego wentylatory wyciągowe i hałas napędu, a także sprawdzaj ich poziom po każdej zmianie systemu wyciągowego, ponieważ mocniejszy wentylator oznacza również głośniejszy.
Instrukcja bezpieczeństwa raz napisana i złożona nie jest nic warta. Krótkie, częste rozmowy przy maszynie, powiązane z prawdziwymi wydarzeniami, takimi jak zawinięcie wątku lub ryzykowne wypadnięcie, utrzymują nawyki.
Określenie szczoteczki: co wpisać w zapytaniu ofertowym
Decyzje dotyczące zakupu sprzętu do szczotkowania są błędne z przewidywalnego powodu: w zapytaniu podana jest szerokość i prędkość i nic więcej. Następnie maszyna, która przybywa, obsługuje najszerszy i najłatwiejszy materiał w asortymencie i zmaga się ze wszystkim innym. Pełne zapytanie zawiera następujące odpowiedzi.
- Asortyment tkanin. Zawartość włókien, konstrukcja, waga w gramach na metr kwadratowy oraz to, czy towary są tkane, dziane czy włókninowe. Uwzględnij najlżejsze i najcięższe artykuły, a nie średnie.
- Efekt docelowy. Tylko czyszczenie, drzemka, polerowanie lub kombinacja. Opisz rękę słowami i, jeśli to możliwe, załącz fizyczną próbkę referencyjną.
- wymagania dotyczące prędkości i szerokości linii, z zakresem prędkości tkaniny, którą maszyna musi pokonać, i związanym z tym zakresem prędkości szczotki. Nalegaj na niezależnie sterowane napędy szczotek i tkanin, ponieważ stały stosunek między nimi ograniczy zakres receptury od pierwszego dnia.
- Oczekiwania wydobywcze. Objętość powietrza, konstrukcja okapu, filtracja i to, czy wyciąg jest zintegrowany, czy dostarczany oddzielnie.
- Czas zmiany. Czas wymiany szczotek lub receptury ma większe znaczenie niż maksymalna prędkość maszyny w przypadku krótkich zamówień.
- Serwis i części zamienne. Dostępność szczotek, dokumentacja specyfikacji żarnika i zaangażowanie w pomoc techniczną w Twoim regionie.
W przypadku zakładów pracujących z dużą prędkością na delikatnych dzianinach i delikatnych tkaninach, nowoczesny, szybki zespół szczotkujący ze sterowanymi falownikiem napędami szczotek i tkanin, szybką wymianą szczotek i zintegrowanym odsysaniem pokrywa większość wymagań w jednej ramie. Maszyna zbudowana zgodnie z tą specyfikacją, typu reprezentowanego przez a  Wysokoobrotowa maszyna do szczotkowania VX7 W przypadku delikatnych dzianin i delikatnych tkanin kompaktowy VX7 wykorzystuje siedem węglowo-ceramicznych wałków szczotkowych i dużą prędkość pracy, co zapewnia elastyczne przebiegi czyszczące i wykańczające. Zobacz produkt → wysokoobrotowa maszyna szczotkująca w tej klasie umożliwia operatorowi przełączanie się między lekkim przebiegiem czyszczącym a pełnym przebiegiem drzemki bez zmiany sprzętu, co jest dokładnie taką elastycznością, jakiej wymagają krótkie prace wykończeniowe.
Niezależnie od wybranej maszyny, przed wysyłką nalegaj na akceptację fabryczną na własnym materiale i zapisz zastosowane ustawienia. Ten pojedynczy krok przekształca specyfikację w działający przepis i eliminuje większość ryzyka z okresu instalacji.
Gdzie szczotkowanie mieści się w pociągu wykańczającym
Szczotkowanie rzadko zdarza się samo. Znajduje się pomiędzy mechaniczną obróbką powierzchni a etapami decydującymi o ostatecznym rozdaniu, a jego wydajność jest tylko tak dobra, jak pozwalają na to procesy poprzedzające i końcowe.
Przed praniem tkanina powinna być czysta, sucha i rozluźniona. Szczotkowanie tkaniny, na której pozostały kleje lub która jest jeszcze gorąca po suszeniu, daje różne rezultaty, ponieważ włókno zachowuje się inaczej, gdy jest ciepłe i lekko plastyczne. W dalszej części biegu, jakiekolwiek podniesienie wytworzyło się zarośla, musi przetrwać resztę żyłki. Oznacza to unikanie niepotrzebnego ściskania w kalendarzu lub stosie rolek, kontrolowanie naprężenia nawijania i umożliwienie tkaninie ostygnięcia przed zwinięciem.
Tam, gdzie wymagana jest bardziej miękka i pełniejsza dłoń, niż może zapewnić samo szczotkowanie, po mechanicznej obróbce powierzchni zwykle następuje etap zmiękczania na bazie powietrza, który powoduje rozluźnienie tkaniny, a nie jej ściskanie lub napinanie. Zmiękczanie powietrzem i szczotkowanie dobrze się uzupełniają: szczotka kontroluje powierzchnię, a mechaniczne zmiękczanie w strumieniu powietrza o otwartej szerokości kontroluje korpus, zasłonę i sztywność resztkową. Sprzęt taki jak  Maszyna do zmiękczania powietrza o otwartej szerokości SOFT100 Umieszczony po obróbce powierzchni i przed suszeniem, SOFT100 wykorzystuje sześciometrową rurkę Venturiego do zmiękczania dzianin, tkanin, ręczników i Tencelu na otwartej szerokości. Zobacz produkt → zmiękczacz powietrza o otwartej szerokości należy na tę pozycję w sekwencji wykańczania, po ustaleniu powierzchni i przed końcowymi etapami suszenia i walcowania.
Prawidłowa kolejność jest często bardziej wartościowa niż doprowadzenie do perfekcji jakiejkolwiek pojedynczej maszyny. Żyłka, której etapy szczotkowania, zaszywania i zmiękczania są odpowiednio uporządkowane, przy średnich ustawieniach da lepszą rękę niż żyłka z doskonałym wyposażeniem ułożonym w niewłaściwej kolejności.
Z tego wszystkiego można wyciągnąć jeden wniosek: szczotkowanie nagradza dyscyplinę w znacznie większym stopniu niż siłę. Maszyna ma niewielką liczbę rzeczywistych elementów sterujących, załączenia, przełożenia, napięcia, kierunku, ekstrakcji, a każdy z nich ma wąskie pasmo, w którym wynik jest dobry i szerokie pasmo, w którym wynik jest po prostu inny. Operatorzy, którzy rozumieją, co faktycznie robi każdy element sterujący ze włóknem, spędzają czas na pomiarach, pobieraniu próbek i zapisywaniu liczb. Operatorzy, którzy traktują maszynę jako jedno pokrętło intensywności, spędzają czas na walce z defektami, które pojawiają się ponownie później.
Praktyczna kolejność jest zawsze taka sama. Dopasuj pędzel i głowę do tkaniny. Stwórz czyste odniesienie do kontaktu. Włącz światło, zmierz wynik na całej szerokości i dostosuj jedną zmienną na raz. Traktuj utratę wagi i cień jako obiektywne wskaźniki, zamiast polegać wyłącznie na dłoni. Kontynuuj ekstrakcję do zmierzonego spadku ciśnienia. Konserwuj i mierz pędzel zamiast wymieniać go w kalendarzu. Następnie zapisz ostateczny przepis i przechowuj zatwierdzoną próbkę w maszynie, aby standard przetrwał poza osobą, która go ustaliła.
Szczotkowanie to dojrzała technologia i jeden z najtańszych sposobów zmiany sposobu, w jaki tkanina odbierana jest przez klienta, niezależnie od tego, czy oznacza to czystszą powierzchnię, pełniejszy włos czy bardziej miękką dłoń. Sprzęt, czy to jednogłowicowa jednostka czyszcząca, czy wielogłowicowa planetarna linia czyszcząca, zrobi dokładnie to, do czego został ustawiony. Wartość jest tworzona lub tracona w ustawieniach, a ta część jest całkowicie w rękach ludzi zarządzających linią.